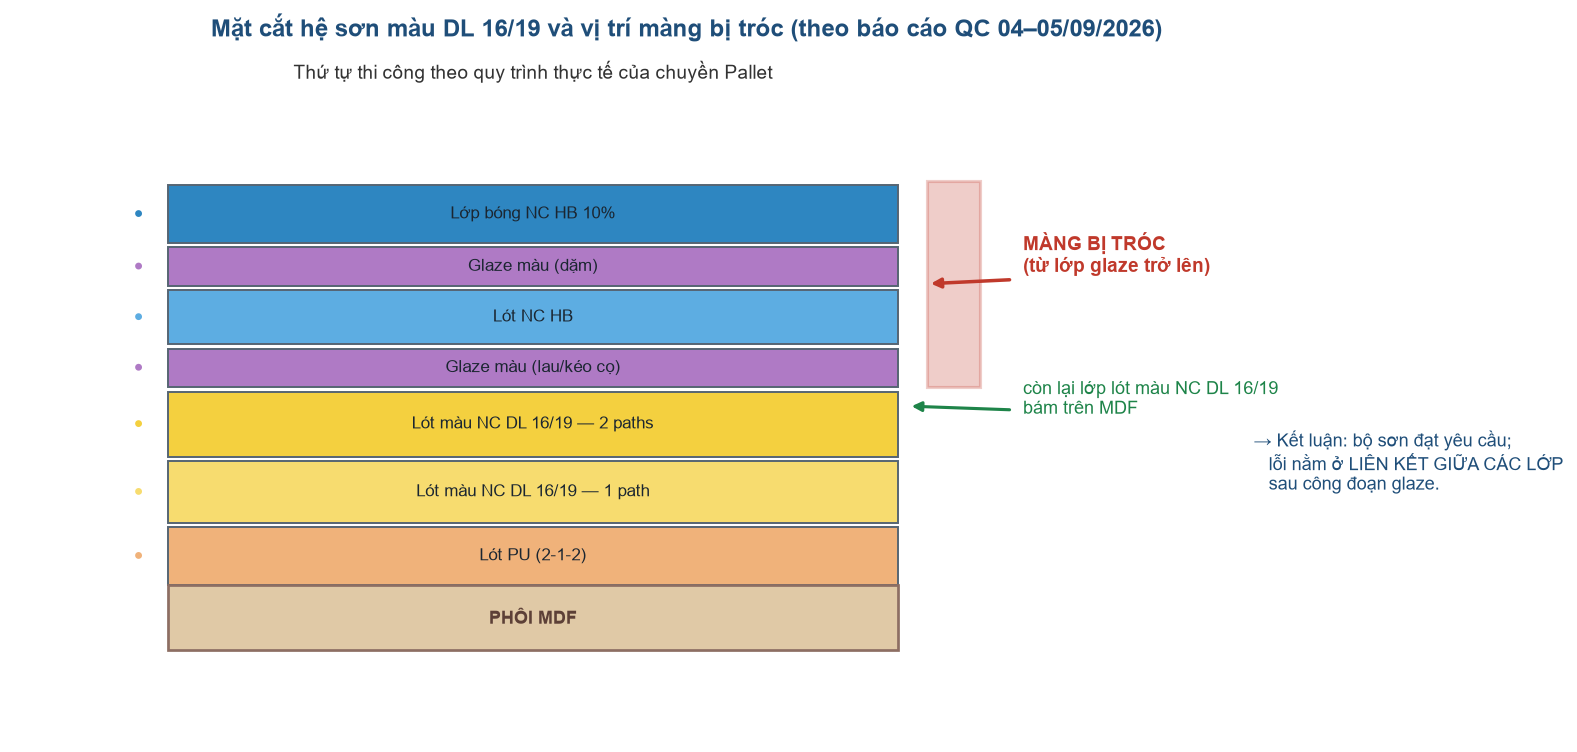
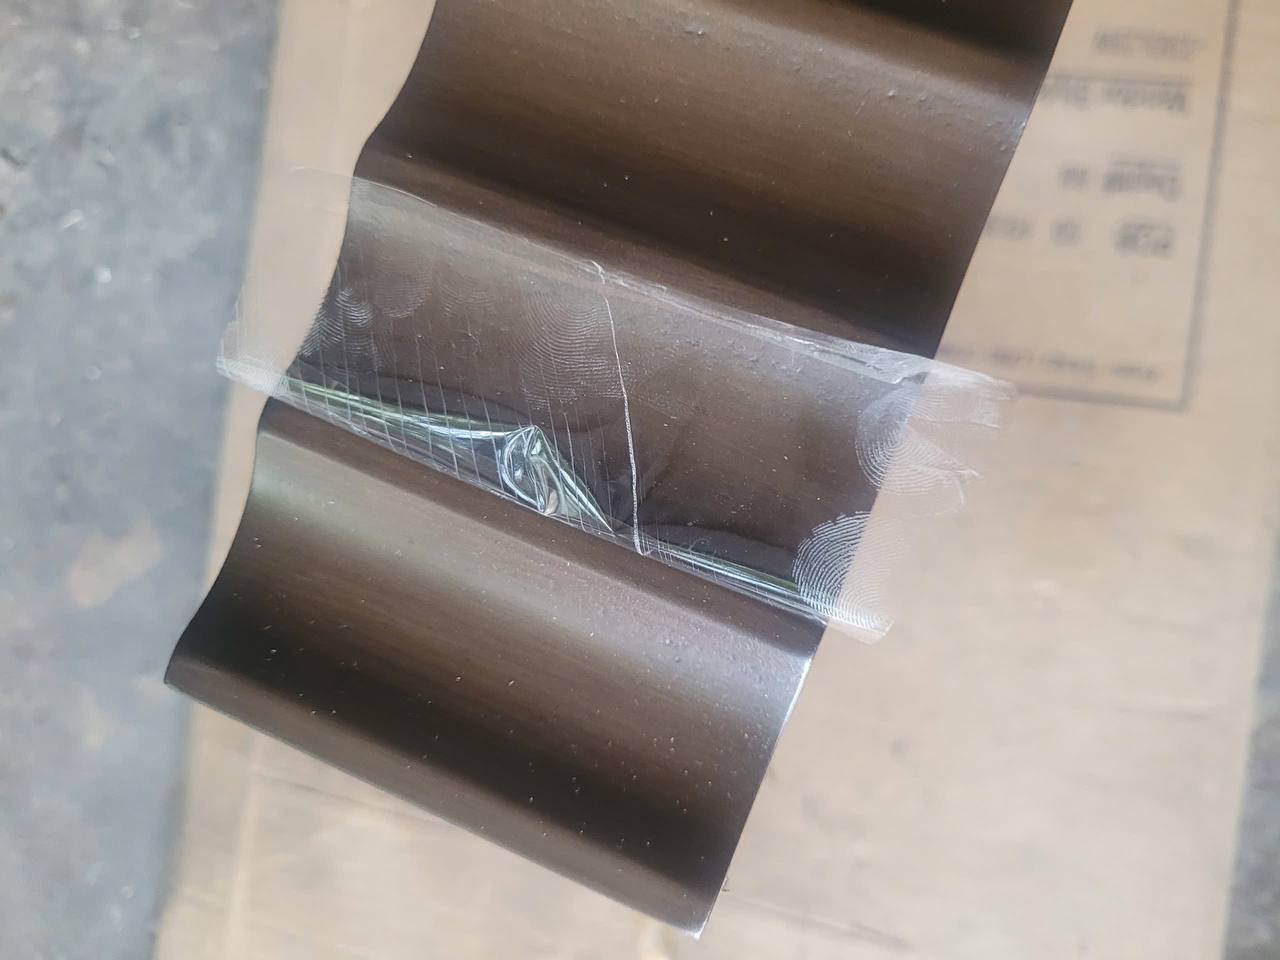
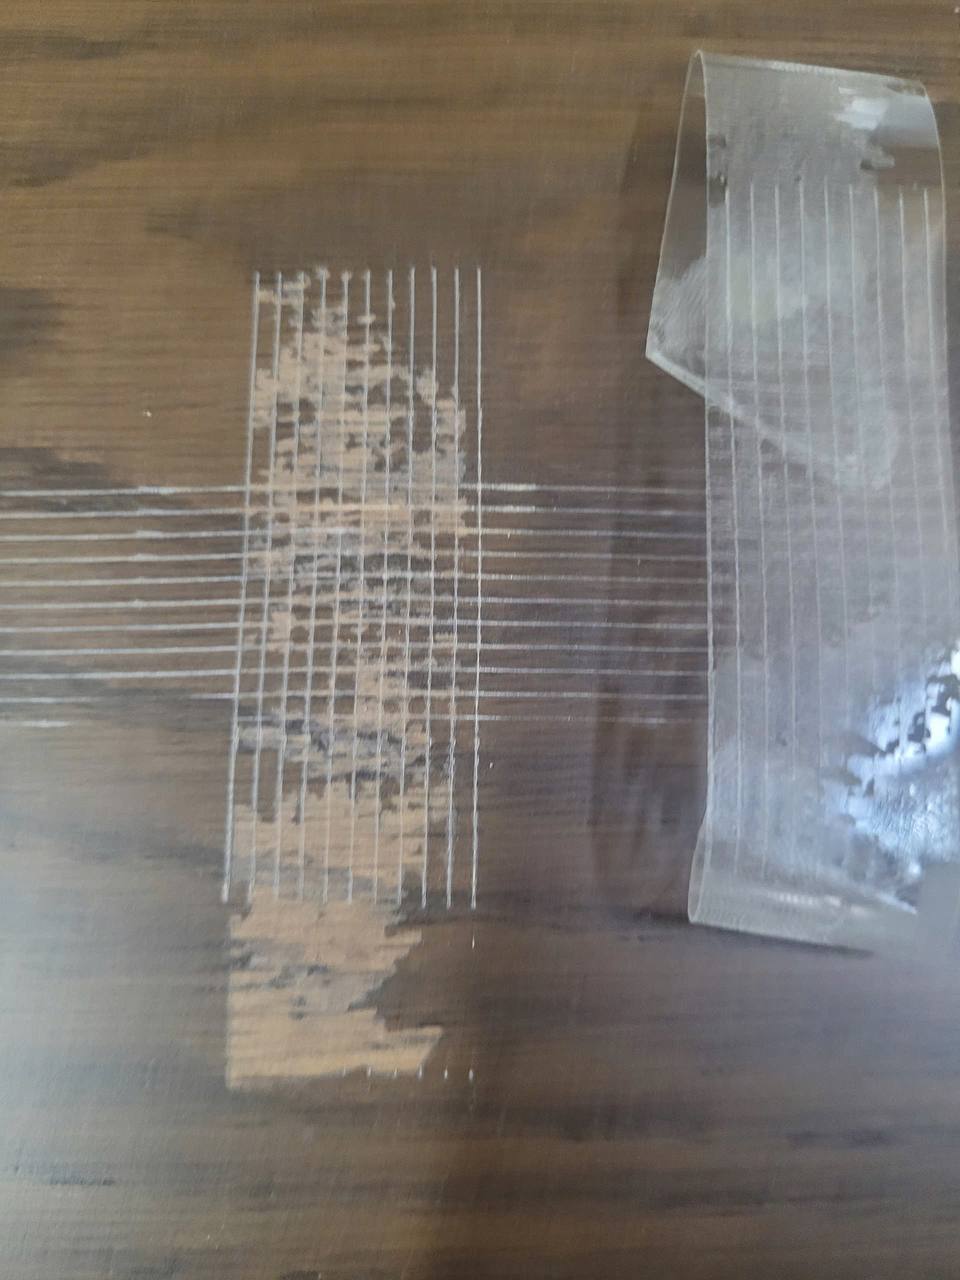
Màng sơn tróc hết lớp từ công đoạn glaze màu trở lên; còn lại lớp lót màu NC DL 16/19 bám trên MDF
Tỷ lệ lỗi ghi nhận
Kiểm tra 10 sản phẩm: 3 sản phẩm tróc sơn (khoảng 30%) theo hồ sơ kỹ thuật trên hệ thống. Phiếu thông tin không phù hợp ghi nhận khoảng 70% — xem mục VII
Nguyên nhân xác định
Thao tác phun gió lớn, lớp lót NC HB mỏng nhanh khô, glaze màu chưa đủ thời gian bay hơi dung môi → độ bám không đạt. Chất lượng bộ sơn đạt yêu cầu
Bằng chứng thực nghiệm
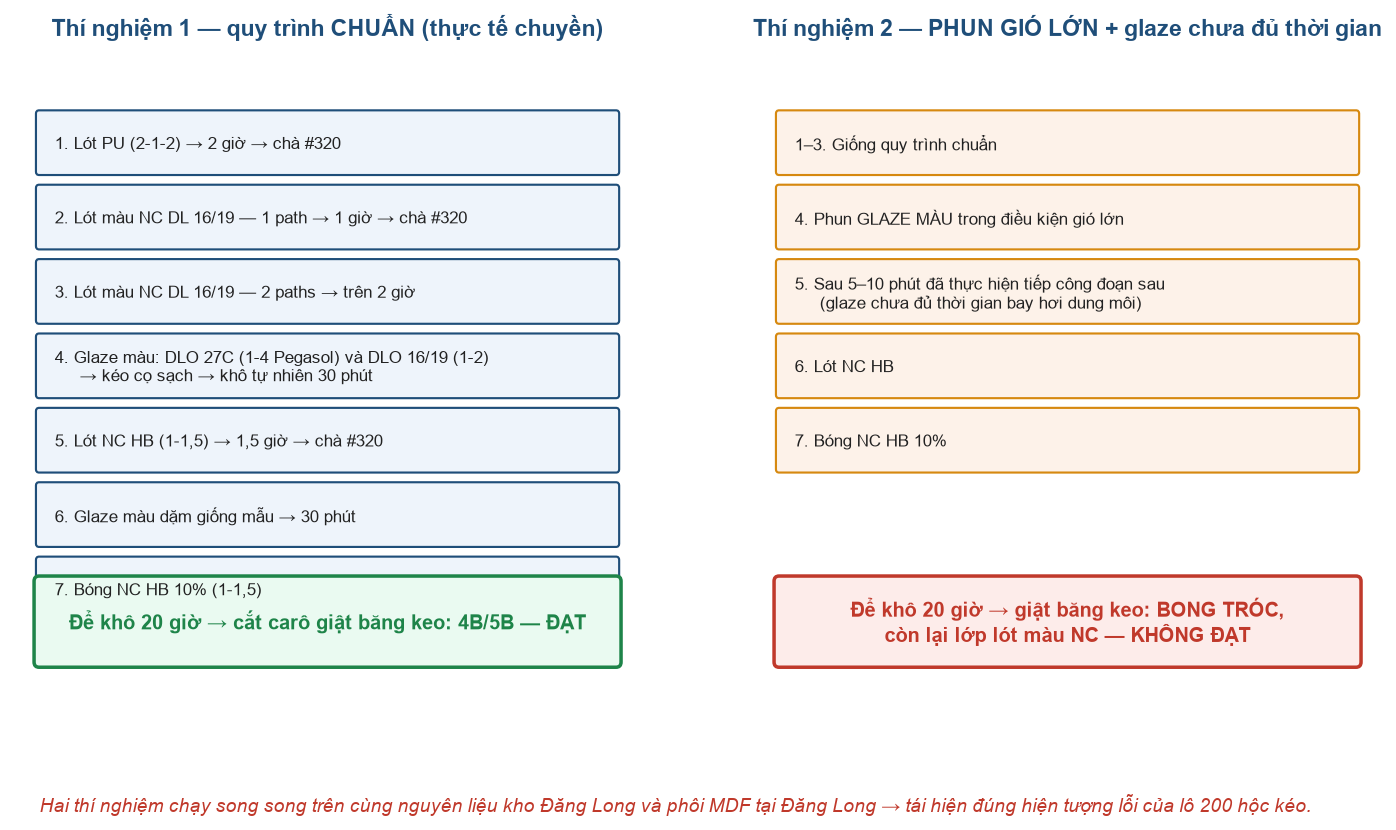
Quy trình chuẩn: cắt carô giật băng keo 4B/5B — ĐẠT · Quy trình phun gió lớn + glaze 5–10 phút: BONG TRÓC — KHÔNG ĐẠT
Xử lý lô hàng
Xử lý lại toàn bộ ~200 hộc kéo: chà nhám sơ toàn bề mặt → đánh cọ glaze màu DL 16/19 → bóng NC HB 10% toàn bề mặt → kiểm tra giật băng keo đạt yêu cầu
Biện pháp phòng ngừa
Giám sát chặt công đoạn lót NC HB sau glaze; kiểm soát thao tác và độ dày màng; dùng đúng glaze theo quy trình phê duyệt; tăng kiểm tra bán thành phẩm
II. GHI NHẬN BAN ĐẦU TẠI NHÀ MÁY
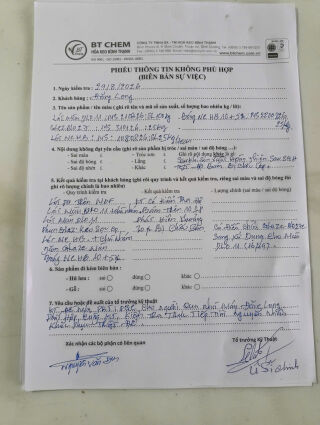
1. Hồ sơ sự cố trên hệ thống (ngày kiểm tra 29/08/2026)
Tên sản phẩm / tên màu
Màu DL 16/19
Nội dung không đạt
Tróc sơn — “Sản phẩm sau khi sơn hoàn thiện để khô 24 giờ kiểm tra độ bám yếu.”
Kỹ thuật kiểm tra độ bám trên 10 sản phẩm, phát hiện khoảng 70% bị tróc sơn
Các bộ phận xác nhận
Nguyễn Văn Đen (kỹ thuật nhà máy) — Lê Sĩ Chinh (Tổ trưởng Kỹ thuật)
III. BÁO CÁO KIỂM TRA TẠI NHÀ MÁY ĐĂNG LONG (04/09 → 05/09/2026)
Người viết báo cáo: Bùi Thiên Lộc — Phòng QC · Nội dung: Kiểm tra màu DL 16/19 (DLO 11) quy trình trên MDF
1. Thông tin
Nhà máy Đăng Long sản xuất chi tiết hộc kéo số lượng ~200 sản phẩm; sau khi hoàn thiện quy trình để qua ngày, kiểm tra chỉ tiêu độ bám dính (giật băng keo) → kết quả độ bám không đạt.
Màng sơn bị tróc hết lớp từ công đoạn glaze màu trở lên, còn lại lớp lót màu NC DLO 16/19.
Glaze màu sử dụng là glaze màu DLO 27C mã số 310126 (hàng tồn kho, kỹ thuật chỉnh lại màu và pha với dung môi Pegasol tỷ lệ 1-4).
2. Xử lý sản phẩm lỗi
Thống nhất của kỹ thuật và nhà máy: xử lý lại toàn bộ ~200 hộc kéo theo quy trình: chà nhám sơ toàn bề mặt → đánh cọ glaze màu DLO 16/19 tại vị trí chà mất lót và cạnh → bóng NC HB 10% toàn bề mặt.
Kết quả xử lý: kiểm tra giật băng keo → màng sơn đạt yêu cầu.
3. Kiểm tra chất lượng và tìm nguyên nhân sự cố
Thực hiện theo quy trình đang áp dụng sản xuất thực tế của chuyền Pallet sản xuất màu DL 16/19, sử dụng nguyên liệu sơn tại kho Công ty Đăng Long và phôi MDF tại Công ty Đăng Long:
Bước
Công đoạn
Thời gian chờ / xử lý
1
Lót PU (2-1-2)
Sau 2 giờ chà #320
2
Lót màu NC DLO 16/19 — phun 1 path
Sau 1 giờ chà #320
3
Lót màu NC DLO 16/19 — phun 2 paths
Sau trên 2 giờ
4
Phun glaze màu → dùng cọ kéo sạch (glaze DLO 27C 1-4 Pegasol và glaze DLO 16/19 1-2 Pegasol)
Sau 30 phút khô tự nhiên
5
Phun lót NC HB (1-1,5)
Sau 1,5 giờ chà #320
6
Phun glaze màu giống mẫu
Sau 30 phút
7
Bóng NC HB 10% (1-1,5)
—
Ngoài quy trình trên (chuẩn thực tế), thực hiện thêm quy trình phun gió lớn: glaze màu phun sau 5–10 phút đã thực hiện tiếp công đoạn sau.
Kết quả sau khi hoàn thiện, để khô tự nhiên 20 giờ:
Quy trình phun gió lớn và thời gian glaze chưa đủ: giật băng keo, cắt carô giật băng keo → màng sơn bị bong tróc, còn lại lớp lót màu NC DLO 16/19 giống sản phẩm hộc kéo không đạt trong sản xuất → KHÔNG ĐẠT.
4. Kết luận của báo cáo QC
Bộ sơn sử dụng để sản xuất màu DLO 16/19 → chất lượng đạt yêu cầu.
Thao tác phun gió lớn, lót NC HB mỏng nhanh khô, glaze màu chưa đủ thời gian bay hơi dung môi → độ bám không đạt.
5. Nhận xét của báo cáo QC
Quy trình màu DLO 16/19 trên MDF sản phẩm mặt hộc kéo có công đoạn glaze màu (kéo cọ và phun), đậm và dày trên sản phẩm → kỹ thuật phải kiểm soát thao tác phun lót và bóng đủ độ dày màng sơn ướt (100 – 125 µm), đi chậm và đều để đảm bảo chất lượng.
Quy trình phun glaze màu rồi bóng chưa an toàn — cần lót rồi mới bóng, hoặc công đoạn phun glaze màu trước khi bóng chuyển thành stain màu → bóng.
IV. ĐỐI CHIẾU CÁC HỒ SƠ LIÊN QUAN
1. Phân tích nguyên nhân và biện pháp phòng ngừa (hồ sơ bổ sung báo cáo xử lý)
Nguyên nhân:
Quá trình sản xuất đã sử dụng glaze DLO 27 tồn kho để chỉnh màu sang DLO 11 (16/19) theo yêu cầu sản xuất.
Tại công đoạn lót NC HB sau bước glaze kéo sọc cọ, thao tác phun của công nhân chưa đồng đều, lớp lót NC HB khô hoặc quá mỏng → giảm liên kết giữa các lớp.
Việc kiểm soát thao tác và giám sát kỹ thuật tại công đoạn này chưa chặt chẽ → 20% – 30% sản phẩm bị bám yếu.
Biện pháp phòng ngừa:
Tăng cường giám sát các công đoạn sản xuất, đặc biệt công đoạn lót NC HB sau glaze kéo sọc cọ.
Kiểm soát chặt thao tác công nhân, đảm bảo độ dày và chất lượng lớp sơn theo tiêu chuẩn.
Sử dụng đúng glaze DLO 11 (16/19) theo quy trình phê duyệt.
Tăng cường kiểm tra bán thành phẩm trong quá trình sản xuất.
2. Báo cáo kỹ thuật hỗ trợ xử lý tại nhà máy (28/08/2026)
Chạy chuyền màu ĐLO 11 (16/19) — tổng 200 hộc kéo (khách TJX). Sau khô, nhà máy test độ bám → bị chốc, tách lớp glaze và lớp lót màu; test 10 cái khoảng 3 cái chốc (~30%).
Nghi ngờ nguyên nhân: glaze đang dùng là glaze ĐLO 27 chuyển qua chỉnh lại cho ĐLO 11; lô glaze này nhập từ tháng 1/2026 (đã khoảng 8 tháng).
Công thức glaze ĐLO 27: glaze tự nhiên 80 g : tint 57 g : Perasol 100 g — tỷ lệ glaze tự nhiên cao → bám yếu cục bộ, nhất là chỗ công nhân lót khô/thiếu lót. So sánh: glaze ĐLO 11 chuẩn có tỷ lệ glaze tự nhiên : tint là 50-50.
Hướng xử lý tại nhà máy: chà nhám lót bóng lại → test lại; đồng thời test 05 hộc kéo theo quy trình và 05 hộc dùng glaze mới nhập để đánh giá nguyên nhân.
3. Kiểm tra tại Bình Thạnh (03/09 → 04/09/2026) — Nguyễn Ánh Trí
Nội dung: kiểm tra chất lượng màu DL 16/19 và tìm nguyên nhân tróc sơn trên bề mặt sản phẩm mặt hộc kéo, kiểm tra trên phôi MDF; hóa chất lấy tại Công ty Bình Thạnh (mẫu lưu QC).
Hướng tìm nguyên nhân nghiêng về công đoạn: không chà nhám lót màu NC / lau glaze xong lót liền / phun khô gió lớn, phun khô dạn stain.
V. QUY TRÌNH CHUẨN ĐÃ PHÊ DUYỆT (ĐỐI CHIẾU)
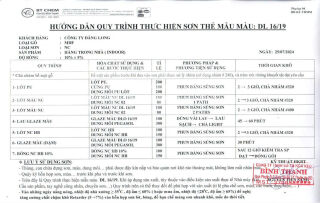
Phụ lục 04 – HD-KT-THMM · Khách hàng: CÔNG TY ĐĂNG LONG · Loại gỗ: MDF · Loại sơn: NC · Hàng trong nhà (indoor) · Độ bóng: 10% ± 5% · Ngày lập: 25/07/2026 · Kỹ thuật HKBT: Nguyễn Tiến Sáng (đóng dấu xác nhận của công ty)
Bước
Công đoạn & tỷ lệ pha (theo tài liệu)
Thời gian khô & chà nhám
—
Chà nhám bề mặt gỗ trước khi sơn, trám trét khuyết tật
Nhám #240
1
Lót PU: lót PU (100) / cứng PU (100) / dung môi PU lót (200)
Lưu ý thời tiết trong tài liệu quy trình: ngày nắng nóng, nhiệt độ nhà xưởng ≥ 35 °C, độ ẩm ≤ 60% (hoặc mưa ẩm, nhiệt độ ≤ 28 °C, độ ẩm ≥ 65%) → đề nghị tăng cường chất chậm khô (retarder) 5 → 7% vào hỗn hợp sơn lót và bóng để hạn chế màng sơn nhanh khô, mốc do thời tiết.
VI. KẾT LUẬN VÀ KHUYẾN NGHỊ
Kết luận:
Chất lượng bộ sơn đạt yêu cầu — thí nghiệm theo quy trình chuẩn trên nguyên liệu kho Đăng Long và phôi MDF tại Đăng Long cho kết quả 4B/5B sau 20 giờ.
Nguyên nhân là lỗi công đoạn thi công: phun gió lớn + lớp lót NC HB mỏng/nhanh khô + glaze màu chưa đủ thời gian bay hơi dung môi → mất liên kết giữa các lớp, màng tróc từ lớp glaze trở lên.
Yếu tố cộng dồn về vật tư: sử dụng glaze DLO 27 tồn kho (nhập 01/2026) chỉnh màu sang DLO 11; tỷ lệ glaze tự nhiên cao (80 g glaze tự nhiên : 57 g tint : 100 g Perasol) so với chuẩn 50-50 → dễ bám yếu tại vị trí lót khô/thiếu lót.
Lô 200 hộc kéo đã được xử lý lại và kiểm tra đạt theo quy trình: chà nhám sơ → đánh cọ glaze màu DL 16/19 → bóng NC HB 10% toàn bề mặt.
Khuyến nghị hành động:
#
Nội dung
Đầu mối
1
Kiểm soát độ dày màng sơn ướt 100 – 125 µm, thao tác phun chậm và đều cho lớp lót và lớp bóng
Kỹ thuật tại nhà máy
2
Không phun bóng trực tiếp sau glaze: bổ sung lớp lót trước khi bóng, hoặc chuyển công đoạn glaze màu trước bóng thành stain màu → bóng
Phòng Kỹ thuật
3
Đảm bảo thời gian khô tối thiểu sau glaze (theo tài liệu: lau glaze 45–60 phút, glaze dặm 30 phút); cấm phun tiếp sau 5–10 phút
Giám sát chuyền
4
Sử dụng đúng glaze theo quy trình phê duyệt; hạn chế dùng glaze tồn kho chỉnh màu, nếu dùng phải kiểm tra bám dính trước khi chạy lô
Phòng Kỹ thuật + QC
5
Tăng cường kiểm tra bán thành phẩm (sau công đoạn lót NC HB) và test độ bám trước khi đóng gói
QC + Kỹ thuật nhà máy
6
Kiểm soát môi trường xưởng: khi nhiệt độ ≥ 35 °C bổ sung retarder 5–7%; hạn chế gió thổi trực tiếp vào chi tiết khi phun
Phòng Kỹ thuật
VII. CÁC ĐIỂM CẦN XÁC NHẬN THÊM
Điểm cần xác nhận
Nội dung
Tỷ lệ lỗi
Hồ sơ kỹ thuật trên hệ thống ghi 3/10 sản phẩm (~30%); phiếu thông tin không phù hợp ghi ~70% trên 10 sản phẩm test. Cần thống nhất số liệu chính thức theo biên bản tại nhà máy
Năm ghi trên phiếu
Một số tài liệu ghi năm 2024/2025, trong khi diễn biến thực tế là 2026 — cần xác nhận để tránh sai lệch hồ sơ
Mã glaze
Glaze ĐLO 27 (báo cáo kỹ thuật nhà máy) và Glaze ĐLO 2.7 – MS 310824 (phiếu thông tin) — cần xác nhận có phải cùng một mã
Glaze 27C
Báo cáo QC ghi glaze màu DLO 27C mã số 310126 (pha Pegasol 1-4) — cần đối chiếu tồn kho và số lô với phiếu khiếu nại
VIII. HÌNH ẢNH VÀ SƠ ĐỒ MINH CHỨNG
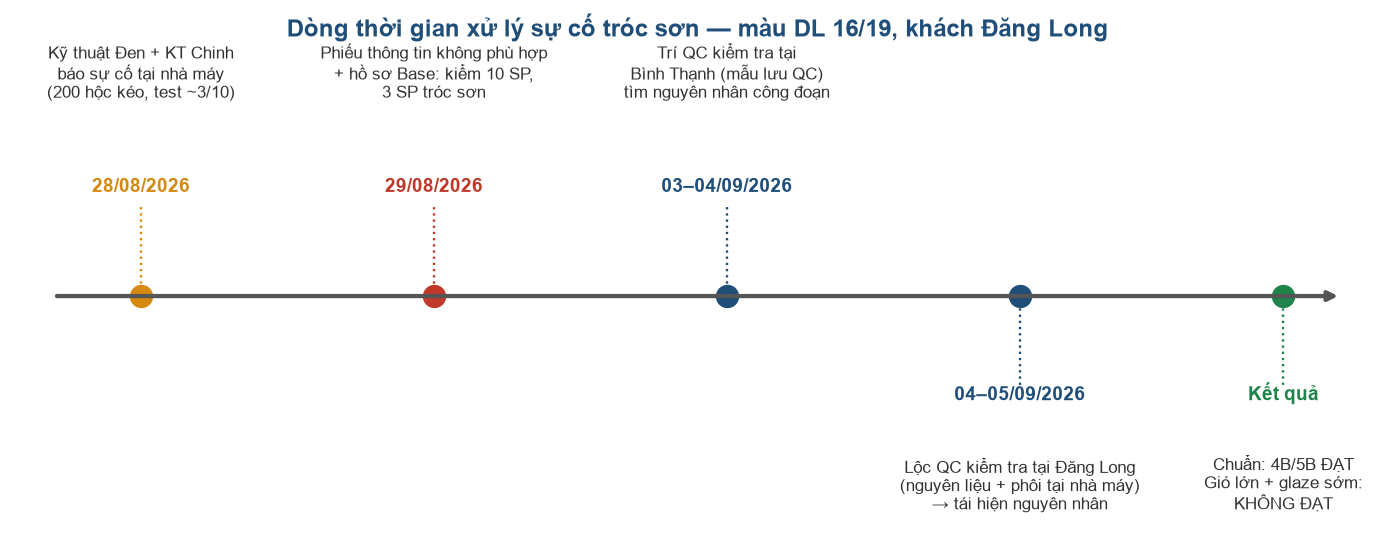
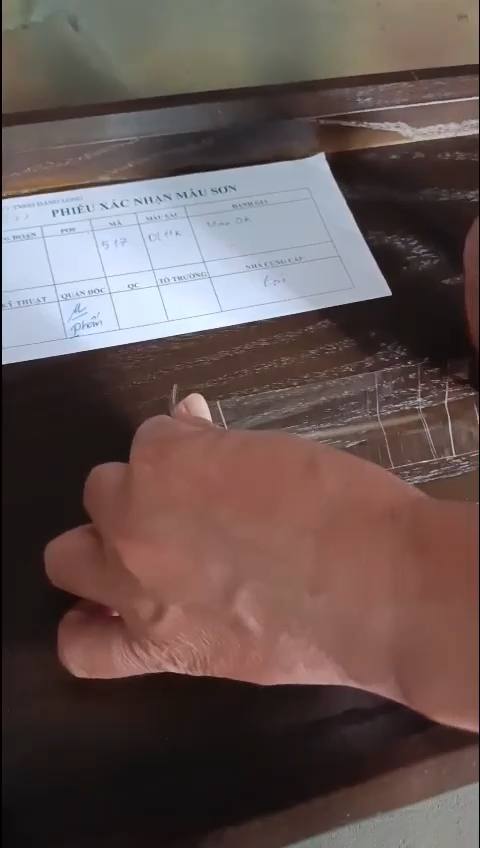
Hình 1 — Mặt cắt hệ sơn màu DL 16/19: màng tróc từ lớp glaze trở lên, còn lại lớp lót màu NC DL 16/19 bám trên MDFHình 2 — Hai thí nghiệm chạy song song: quy trình chuẩn đạt 4B/5B, quy trình phun gió lớn + glaze 5–10 phút không đạtHình 3 — Dòng thời gian phát hiện và xử lý sự cố (28/08 → 05/09/2026)Hình 4 — Khung hình trích từ video hiện trường đính kèm hồ sơ sự cố (29/08/2026): nhà máy giật băng keo kiểm tra độ bám, màng sơn bong tróc theo đường cắt — đúng hiện tượng lỗi của lô hàngHình 5 — Ảnh kiểm tra độ bám theo quy trình chuẩn hoá sau khi xử lý lại lô (báo cáo QC 04–05/09/2026): màng sơn đạt, không trócHình 6 — Ảnh minh hoạ hiện tượng bong tróc màng sơn khi test cắt carô giật băng keo (ảnh trong hồ sơ kiểm tra của Phòng QC; hồ sơ chưa có ảnh cận cảnh vết tróc riêng của lô Đăng Long)
Ghi chú về ảnh minh chứng: hồ sơ hiện chưa có ảnh cận cảnh vết tróc riêng của lô Đăng Long. Hình 4 là khung hình trích từ video hiện trường do nhà máy gửi kèm hồ sơ ngày 29/08/2026. Hình 5 là ảnh kiểm tra độ bám theo quy trình chuẩn hoá sau khi xử lý (màng đạt). Hình 6 là ảnh minh hoạ cùng dạng lỗi lấy từ hồ sơ kiểm tra của Phòng QC. Đề nghị bổ sung ảnh cận cảnh vết tróc của lô vào hồ sơ khi có.
Hình 7 — Bản chụp phiếu thông tin gửi kèm hồ sơ sự cố (tệp “DL 16.19 – PTT.jpg”)Hình 8 — Bản chụp tài liệu quy trình gửi kèm hồ sơ (tệp “DL 16.19 – Quy trình.jpg”)
IX. NGUỒN DỮ LIỆU TRÍCH XUẤT
Báo cáo công việc hằng ngày của Phòng QC (Bùi Thiên Lộc) — mục “Kiểm tra màu DLO 16/19 (DLO 11) quy trình trên MDF tại Cty Đăng Long”, ngày 04/09 → 05/09/2026.
Hồ sơ sự cố trên hệ thống quy trình — quy trình “Xử lý sự cố không phù hợp tại khách hàng”, vụ việc màu DL 16/19, ngày kiểm tra 29/08/2026 (kèm 02 tệp ảnh và 02 tệp video hiện trường).
Phiếu thông tin không phù hợp (biên bản sự việc) — khách Đăng Long, ngày 29/8; các bộ phận xác nhận: Nguyễn Văn Đen, Lê Sĩ Chinh.
Báo cáo kỹ thuật hỗ trợ xử lý tại nhà máy — ngày 28/08/2026.
Báo cáo kết quả kiểm tra sản phẩm màu DL 16/19 tại Bình Thạnh — Nguyễn Ánh Trí, 03/09 → 04/09/2026.
Hướng dẫn quy trình sơn thẻ mẫu màu DL 16/19 — Phụ lục 04 – HD-KT-THMM, ngày 25/07/2026.
Người lập báo cáo QC (báo cáo gốc)
BÙI THIÊN LỘC
Xác nhận của Phòng QC
............................................
Bản trích xuất lập ngày 16/09/2026 — nội dung giữ nguyên số liệu và cách ghi của các báo cáo gốc; các điểm chưa thống nhất được nêu tại mục VII.