Phòng QC & Kỹ thuật — Hóa Keo Bình Thạnh

SƠN TUMBLING
Công nghệ sơn lồng quay

Nguyên lý hoạt động · Thông số kỹ thuật tối ưu · Quy trình thực tế tại Công ty Hành Mỹ

📅 Ngày lập: 31/07/2026 🧪 QC phụ trách: Nguyễn Anh Trí 🏭 Khách hàng: Cty TNHH SX-TM Hành Mỹ 🎬 Video thực tế: 1p48s
01 · Tổng quan

Phương pháp sơn Tumbling (sơn lồng quay)

Sơn tumbling là phương pháp hoàn thiện bề mặt gỗ tự động hóa, năng suất cao và giảm thiểu nhân công — ngày càng được ứng dụng rộng rãi trong sản xuất chi tiết gỗ nhỏ.

⚙️ Cơ chế hoạt động

Đặc thù của sơn tumbling là màng sơn không có khả năng tự dàn trải (chảy loang) như phương pháp phun thông thường. Cơ chế hoạt động đòi hỏi sơn phải khô ngay lập tức khi vừa chạm vào bề mặt sản phẩm:

  • Sản phẩm được đưa vào lồng quay, súng phun đặt cố định bên trong;
  • Khi lồng quay, các chi tiết gỗ liên tục được đảo trộn, tiếp xúc với tia sơn theo chu kỳ;
  • Toàn bộ bề mặt chi tiết được phủ đều mà không cần thao tác tay.
⚠️ Thách thức cốt lõi: nếu tia sơn bắn ra không đủ độ mịn, sơn sẽ lập tức tạo thành "hạt sơn khô" (droplets) bám trên mặt gỗ → bề mặt sần sùi, thiếu đồng đều. Với màng sơn giòn, các hạt sơn khô này còn trở thành điểm yếu cơ học, dễ vỡ hoặc bong tróc khi va đập.
📄 Nguồn: Bai_viet_ky_thuat_Tumbling_28-07-2026.docx — Mục 1 & 2.1
Máy Tumbling công nghiệp — lồng quay nghiêng
Hình 1: Máy Tumbling công nghiệp — lồng quay nghiêng, bảng điều khiển điện tử, kết nối chân không và hệ thống phun. 📄 Nguồn: Bài viết kỹ thuật Tumbling 28/07/2026
02 · Đối chứng

So sánh chất lượng bề mặt: SPR (phun tay) vs Tumbling (lồng quay)

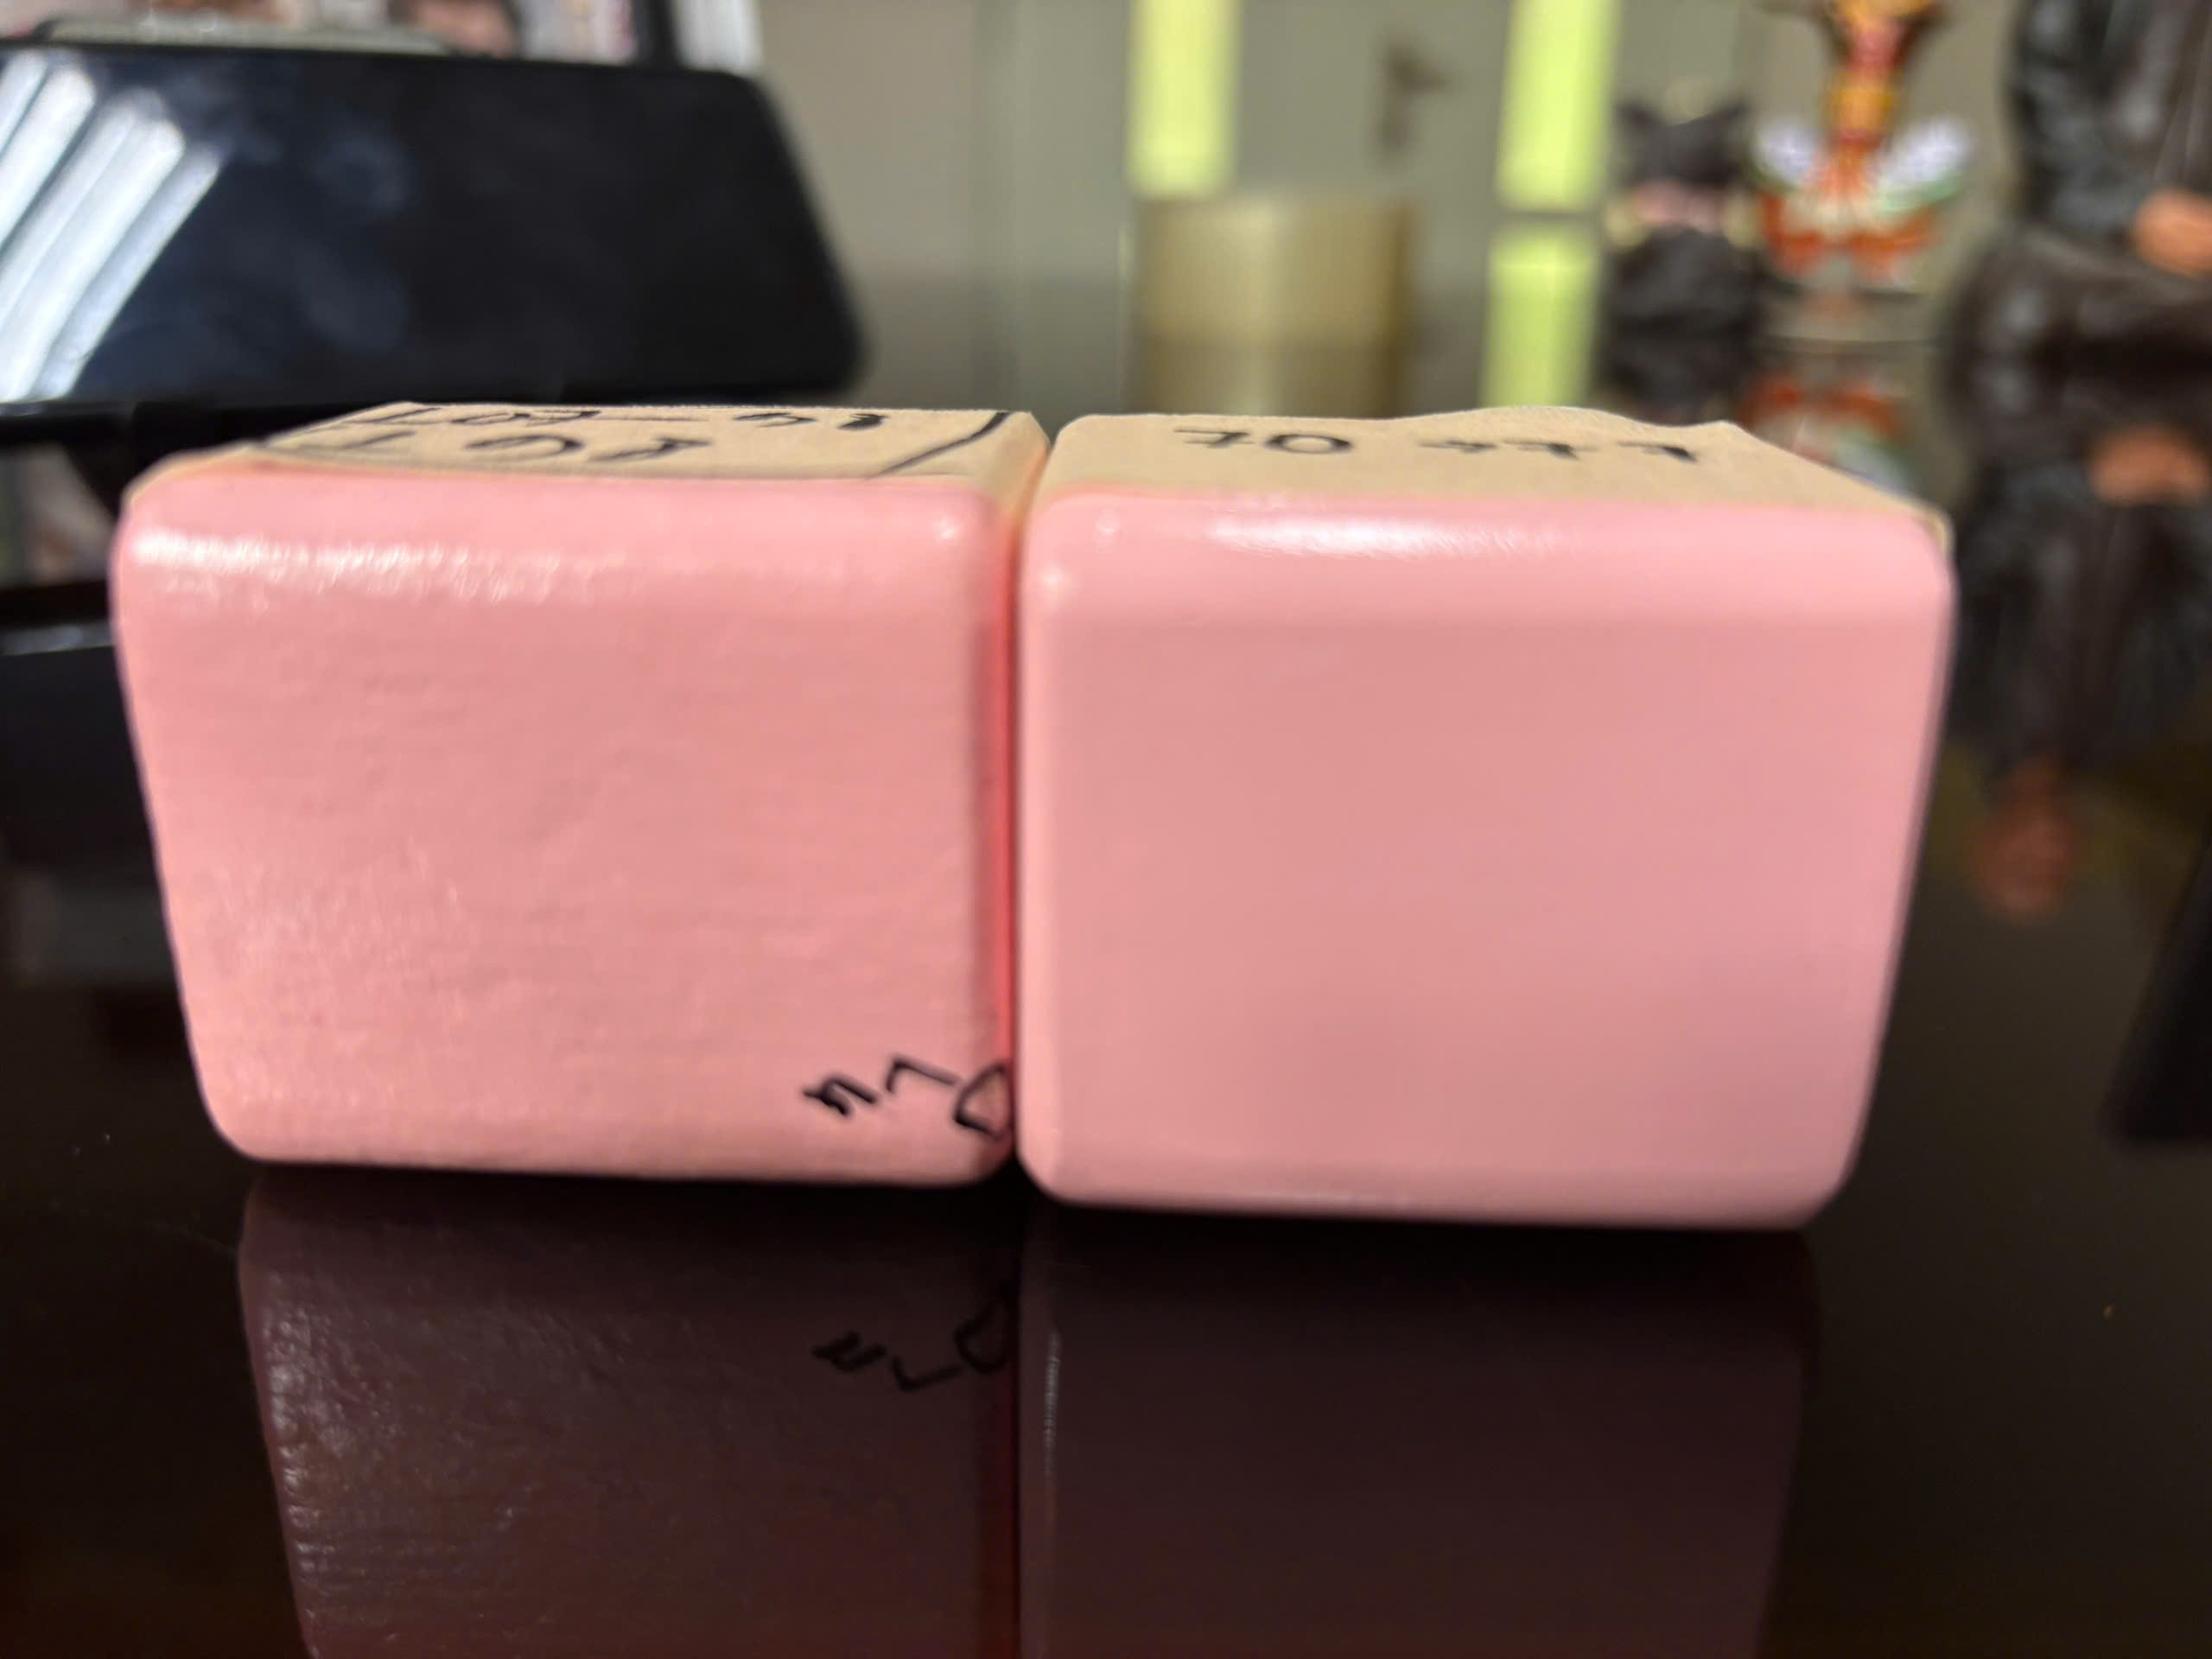
Đánh giá khách quan trên cùng một loại sản phẩm (khối gỗ sơn màu hồng) cho thấy sự khác biệt rõ rệt giữa hai phương pháp.

So sánh Tumbling trái và SPR phải
Hình 2: Khối trái Tumbling — bề mặt mờ, nhám, kết cấu thô, dễ bể cạnh (ghi chú L07-98/GT98); khối phải SPR (phun tay) — bề mặt láng, bóng, đẹp hơn (ghi chú độ dày 70→77 micron — đúng thông số màng SPR).
Cận cảnh so sánh Tumbling và SPR
Hình 3: Cận cảnh bề mặt — Tumbling (trái) mờ, nhám, khuếch tán ánh sáng; SPR (phải) láng, bóng cao, phản chiếu rõ nét. 📄 Nguồn ảnh: Ảnh so sánh thử nghiệm — Downloads/Tumbling/
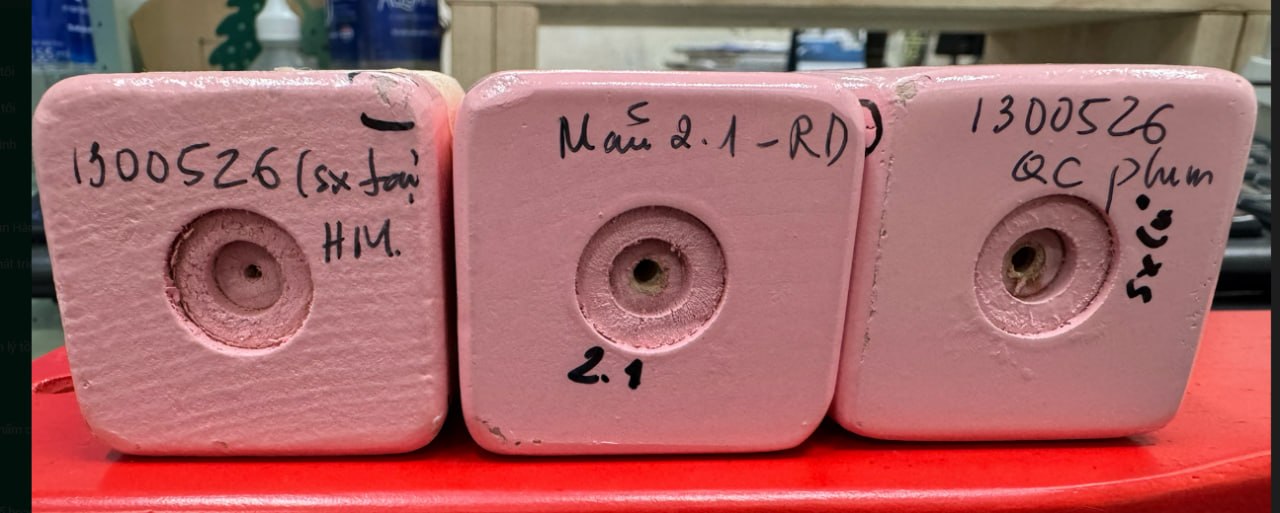
So sánh 3 mẫu: Hành Mỹ tumbling - sơn mới phun tay - sơn hiện tại phun tay
Hình 4: So sánh độ giòn/bể cạnh của 3 mẫu thử — (trái) SP sản xuất tại Hành Mỹ bằng máy tumbling với sơn hiện tại (MSSX 1300526); (giữa) SP sơn bằng mẫu sơn mới phát triển — phun tay (Mẫu 2.1 – RD); (phải) SP sơn bằng loại sơn hiện tại nhưng phun tay (MSSX 1300526). 📄 Nguồn ảnh: Ảnh chụp thử nghiệm tại Bình Thạnh — 31/07/2026
💡 Nhận xét: Mẫu phun tay (sơn hiện tại, bên phải) ít giòn hơn mẫu sơn bằng máy tumbling tại Hành Mỹ (bên trái) — quá trình đảo trộn/va đập trong lồng quay kết hợp hạt sơn khô làm tăng nguy cơ bể cạnh. Mẫu sơn mới phát triển (Mẫu 2.1 – RD, ở giữa) cải thiện đáng kể độ dẻo và độ bền va đập. (Liên hệ: Phiếu yêu cầu R&D 20/07/2026 — điều chỉnh sơn lót HM tăng độ dẻo và độ bám khi va đập — Tri qc.md)

📊 Số liệu độ dày màng sơn

Chỉ tiêuSPR (Phun tay)Tumbling (Lồng quay)
Độ dày màng sơn70 → 77 micron98 → 198 micron
Độ đồng đều✅ Cao (dao động ±7 micron)❌ Thấp (dao động ±50 micron)
Nguyên nhânTia sơn mịn, kiểm soát tốtHạt sơn khô (droplets) làm tăng độ dày cục bộ
Biên độ dao động ±50 micron — gấp 7 lần so với SPR (±7 micron). Máy đo ghi nhận trực tiếp lên các hạt sơn khô gồ lên trên bề mặt, làm tăng độ dày cục bộ. Chất lượng bề mặt tumbling phụ thuộc rất lớn vào việc kiểm soát chặt chẽ các thông số vận hành.
📄 Nguồn: Bai_viet_ky_thuat_Tumbling_28-07-2026.docx — Mục 3
03 · Thông số kỹ thuật

Thông số tối ưu cho máy Tumbling

Để đạt chất lượng bề mặt đẹp nhất, cần phối hợp đồng thời ba nhóm thông số: máy, súng phun và công thức sơn.

🛞

Thông số máy

  • Tốc độ quay lồng: 28 – 32 RPM (tốc độ >35 RPM giảm chất lượng do va đập mạnh)
  • Tỉ lệ tải: 50 – 70% thể tích lồng
  • Thời gian mỗi mẻ: 15 – 30 phút
  • Nhiệt độ lồng quay: 30 – 40°C
  • Lưu lượng gió hút: 200 – 400 m³/h
  • Góc nghiêng lồng: 40 – 50 độ
  • Sấy sau tumbling: 24 – 48h nhiệt độ phòng (hoặc đối lưu 40–50°C trong 4–6h)
🔫

Thông số súng phun

  • Áp suất súng: 2,5 – 3,5 bar
  • Khoảng cách phun: 15 – 25 cm
  • Đầu phun (nozzle): Φ 1,0 – 1,5 mm
  • Kiểu tia: hình quạt (fan) — tránh tia tròn dễ đọng sơn cục bộ
  • Góc phun: 30 – 45° so với bề mặt
Tia sơn phải đạt độ mịn tối đa để triệt tiêu hạt sơn khô — đầu phun Φ 1,0–1,2 mm + áp suất 2,5–3,0 bar + tia quạt.
🧪

Thông số công thức sơn

  • Độ nhớt: 12 – 15 giây (cup NK2)
  • Tg (nhiệt độ hóa thủy tinh): thấp (< 25°C) → màng dẻo, giảm nứt vỡ khi va đập
  • MFT (nhiệt độ tạo màng tối thiểu): thấp (< 15°C)
  • Hàm lượng màu: tăng 15 – 25% so với sơn SPR (màng mỏng vẫn đủ che phủ)
  • Tỉ lệ dung môi: 10 – 20%

✅ Checklist kiểm tra chất lượng sau mỗi mẻ

Chỉ tiêuYêu cầu
Độ dày màng sơn70 – 100 micron, biến thiên ≤ ±15 micron trên toàn bộ chi tiết
Độ bóngĐạt theo yêu cầu kỹ thuật (gloss meter 60°)
Độ bám dínhCross-cut test đạt cấp 4 – 5 (ASTM D3359)
Hạt sơn khôKhông xuất hiện droplets khi kiểm tra bằng kính lúp 10x
Độ che phủKhông lộ nền gỗ dưới ánh sáng tự nhiên
Va đậpThả rơi 1,4 m trên nền nỉ × 10 lần — không tróc sơn
Kháng nướcSau 24h khô — không vết, không phồng rộp
📄 Nguồn: Bai_viet_ky_thuat_Tumbling_28-07-2026.docx — Mục 4 & 5
04 · Quy trình thực tế

Thông số quy trình sơn Tumbling tại Cty Hành Mỹ

Ghi nhận quy trình thực tế đang vận hành tại nhà máy khách hàng Hành Mỹ (nguồn: ghi chú Google Keep "Thông số quy trình sơn").

🛞 Thông số máy & súng

Thông sốGiá trị thực tế
Tốc độ quay1 vòng / 28 giây (≈ 2,1 vòng/phút) — lồng có 4 thanh đảo
Nhiệt độ lồng quay50 – 60°C
Góc nghiêng lồng65 độ
Thời gian mỗi mẻ3 giờ (sơn lót màu) / 2 giờ (sơn bóng)
Loại súngW71
Áp suất súng sơn2,5 kg (≈ 2,5 kg/cm² ≈ 2,5 bar)
Lượng sơn mỗi lần phun230 g → sấy 15 phút → phun tiếp
Khoảng cách phun20 mm
Góc phun80 – 90°

🧴 Lượng sơn mỗi mẻ

Loại sơnLượng sơn / mẻ
Sơn lót màu4,5 kg
Sơn bóng2 kg + 4 kg nước tạt
💡 Nước tạt: lượng nước phun/tạt thêm vào lồng quay trong quá trình tumbling — đặc thù quy trình thực tế tại Hành Mỹ. ⚠️ Cần xác nhận mục đích: hỗ trợ màng sơn dàn trải / tránh hạt sơn khô (droplets) hay pha loãng cho hệ sơn nước.
💡 Giải thích thuật ngữ: 4 thanh đảo — thanh gắn bên trong lồng quay, đảo trộn chi tiết khi lồng xoay giúp mọi mặt tiếp xúc đều với tia sơn. 1 vòng/28 giây ≈ 2,1 vòng/phút — lồng quay rất chậm, phù hợp lồng cỡ lớn, tải nhiều chi tiết, hạn chế va đập gây xước/tróc sơn.

📌 Đối chiếu: Thực tế Hành Mỹ vs Khuyến nghị kỹ thuật

Thông sốThực tế Hành MỹKhuyến nghị bài viết KT
Tốc độ quay1 vòng/28s (≈ 2,1 RPM)28 – 32 RPM
Nhiệt độ lồng50 – 60°C30 – 40°C
Góc nghiêng lồng65°40 – 50°
Thời gian mỗi mẻ3h (lót) / 2h (bóng)15 – 30 phút
Áp suất súng2,5 kg2,5 – 3,5 bar
Khoảng cách phun20 mm15 – 25 cm
Góc phun80 – 90°30 – 45°
Nhận xét: Quy trình thực tế tại Hành Mỹ chênh lệch đáng kể so với thông số tối ưu lý thuyết (lồng quay chậm hơn nhiều, nhiệt độ cao hơn, góc nghiêng lớn hơn, thời gian mẻ dài hơn). Cần theo dõi chất lượng bề mặt từng mẻ (độ dày màng, độ đồng đều, hạt sơn khô, va đập) để đánh giá hiệu quả thực tế và điều chỉnh công thức sơn phù hợp.
📄 Nguồn: Tri qc.md — mục "Thông số quy trình sơn Tumbling — CTY HÀNH MỸ" (31/07/2026)
05 · Cảnh báo chất lượng

⚠️ Cảnh báo chất lượng theo thông số thực tế Hành Mỹ

Đối chiếu từng thông số đang vận hành tại Hành Mỹ với khoảng tối ưu kỹ thuật để xác định nguy cơ tiềm ẩn về chất lượng bề mặt, độ dày màng, dính mặt và độ bền cơ học.

🔍 Bảng cảnh báo theo từng thông số

Thông sốThực tế Hành MỹKhuyến nghịNguy cơ tiềm ẩnMức
Tốc độ quay1 vòng/28s (≈ 2,1 RPM)28 – 32 RPMPhủ không đều theo chu kỳ; chi tiết có thể trượt theo lồng, tạo vùng chết dưới đáy; mẻ kéo dài → màng tích lũy dàyCao
Nhiệt độ lồng50 – 60°C30 – 40°CDung môi/nước bay hơi quá nhanh → hạt sơn khô (droplets), bề mặt sần; hệ sơn nước dễ tạo màng bề mặt sớm, bẫy ẩm bên trong → phồng rộp, giảm bám dínhCao
Góc nghiêng lồng65°40 – 50°Lồng dốc → chi tiết dồn về đáy, chồng chất; vùng tiếp xúc giữa các chi tiết không được phủ sơn, dễ dính nhau khi sơn còn ướtTB
Thời gian mỗi mẻ3h (lót) / 2h (bóng)15 – 30 phútPhun nhiều chu kỳ → màng quá dày (> 100 micron), khô ruột chậm → dính mặt khi đóng gói; đảo trộn lâu → mài mòn cạnh, bể cạnhCao
Áp suất súng2,5 kg2,5 – 3,5 barTrong khoảng khuyến nghị; nhưng kết hợp cự ly 20 mm → tia mạnh tại điểm hẹp, nguy cơ thổi bay sơn ướt (rỗ/pinhole)TB
Khoảng cách phun20 mm15 – 25 cm⚠️ Bất thường lớn nhất: cự ly chỉ ≈ 1/10 khuyến nghị → tia hội tụ điểm nhỏ, màng dày cục bộ, chảy/đọng sơn; rebound, hao sơn. Cần xác nhận lại số liệu (nghi ngờ ghi nhầm 20 cm)Cao
Góc phun80 – 90°30 – 45°Phun gần vuông góc → sơn bắn ngược (rebound), hao sơn, bụi sơn nhiều; mặt khuất/khe hẹp khó được phủTB
Sấy giữa các lần phun15 phút—15 phút chỉ đủ se mặt, chưa khô ruột; phun nhiều lớp liên tục → lớp dưới còn ướt, nguy cơ dính và phồng rộp về sauTB
Sơn bóng + nước tạt2 kg + 4 kg nước—Lượng nước gấp đôi sơn: nếu pha loãng → màng quá mỏng, giảm độ bóng/che phủ/độ bền; nếu tạt ẩm vào lồng → ẩm cao + nhiệt cao → màng mềm, dính, chậm khôCao
Lượng sơn lót / mẻ4,5 kgtheo định mức kg/m²Chưa có định mức kg/m² để đối chiếu với tải trọng mẻ → nguy cơ thiếu che phủ (nếu tải lớn) hoặc dư sơn, màng dày (nếu tải nhỏ)TB

🧭 5 nhóm nguy cơ chính

🎚️

Bề mặt sần & hạt sơn khô

Nhiệt 50–60°C + cự ly 20 mm + góc 90° → sơn khô trước khi dàn trải, droplets bám mặt gỗ, độ bóng không đều — đúng đặc điểm đo được: màng 98–198 micron, dao động ±50.

📏

Độ dày không đồng đều

Lồng quay chậm (2,1 RPM) + cự ly phun gần → màng dày cục bộ tại vùng đối diện súng, dễ vượt 100 micron tối ưu; giữa các chi tiết trong cùng mẻ chênh lệch lớn.

🧊

Dính mặt & chậm khô ruột

Mẻ 2–3 giờ + phun nhiều chu kỳ + sấy 15 phút chỉ se mặt → màng dày khô bề mặt, ruột còn ướt → dính foam/carton khi chất chồng đóng gói.

💧

Hệ sơn nước & độ ẩm

50–60°C + 4 kg nước tạt → độ ẩm cao trong lồng; nước thấm vào gỗ làm tăng độ ẩm (11–12% → 13–15%), nguy cơ phồng rộp, màng mềm, thớ gỗ trương nở.

🩹

Cơ học: bể cạnh & trầy xước

Đảo trộn liên tục 2–3 giờ + góc lồng 65° dốc → chi tiết va chạm, cọ thành lồng, mài mòn cạnh — đặc biệt nghiêm trọng với màng giòn (Tg cao) tại các hạt sơn khô.

🛡️

Hao hụt & môi trường thi công

Cự ly gần + góc 90° → rebound, bụi sơn, hao sơn; chưa có số liệu lưu lượng gió hút lồng — nếu hút yếu, hơi dung môi/hơi nước đọng làm chậm khô, bám bụi.

✅ Khuyến nghị kiểm soát chất lượng

📄 Nguồn: Phân tích đối chiếu — Tri qc.md (thông số thực tế Hành Mỹ, 31/07/2026) vs Bai_viet_ky_thuat_Tumbling_28-07-2026.docx (khoảng tối ưu)
06 · Tư liệu thực tế

Video quy trình sơn Tumbling tại nhà máy Hành Mỹ

Video ghi lại quá trình vận hành thực tế — công nhân phun sơn vào lồng quay, chi tiết gỗ được đảo trộn liên tục trong lồng.

⏱ Thời lượng: 1 phút 48 giây 🏭 Ghi hình tại: Cty Hành Mỹ 🔫 Nội dung: thao tác phun sơn + đảo trộn lồng quay 📁 QC/Bao cao/thong so Tumbling/
📄 Nguồn video: tumbling tai HMy.mp4 — ghi lại tại nhà máy Hành Mỹ (QC/Bao cao/thong so Tumbling/)
07 · Kết luận

Tổng kết

💡

Về công nghệ Tumbling

Phương pháp sơn tumbling mang lại năng suất vượt trội và khả năng tự động hóa cao, nhưng chất lượng bề mặt phụ thuộc rất nhiều vào việc kiểm soát chặt chẽ thông số kỹ thuật. Nếu không tối ưu, độ dày màng dao động lên tới ±50 micron — gấp 7 lần so với phun tay (±7 micron).

Ba yếu tố quyết định: (1) công thức sơn Tg & MFT thấp, hàm lượng màu cao; (2) súng phun tinh chỉnh áp suất, đầu phun, tia quạt; (3) máy vận hành đúng tốc độ, tải trọng, nhiệt độ và thời gian mẻ.

🏭

Về quy trình thực tế tại Hành Mỹ

Quy trình tumbling thực tế tại Hành Mỹ (lồng quay ≈ 2,1 RPM, 50–60°C, góc 65°, mẻ 3h/2h) chênh lệch đáng kể so với thông số tối ưu lý thuyết — cần theo dõi chất lượng từng mẻ.

Hành động tiếp theo: ① Theo dõi chất lượng bề mặt từng mẻ tumbling tại Hành Mỹ (độ dày màng, độ đồng đều, hạt sơn khô, va đập); ② Đối chiếu với checklist QC sau mỗi mẻ.